细木工板加工 木工与中小定制家具企业的柜体制作主力
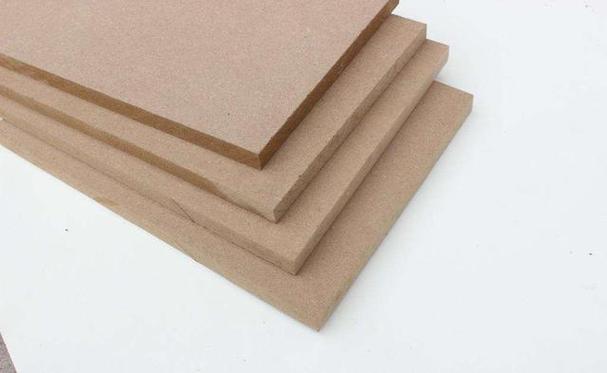
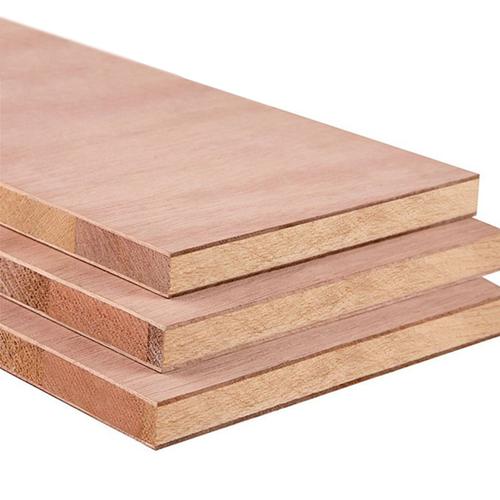
在木工和中小定制家具企业的生产车间里,细木工板(俗称大芯板)和它的同类板材,一直都是打柜子时不容忽视的主力材料。它们以独特的结构和加工性能,支撑着从现场木工制作到工厂化定制的一条条柜体生产线。
一、为什么木工和中小定制企业偏爱细木工板
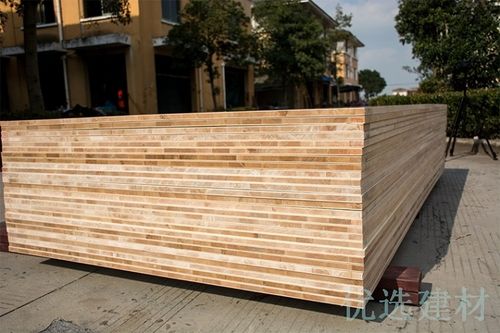
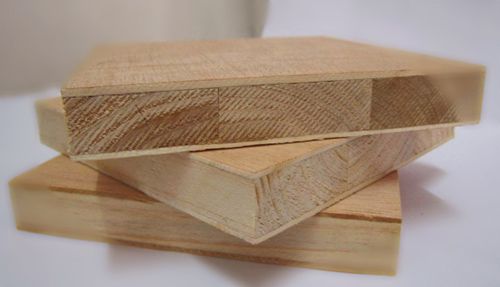
细木工板的核心结构是“实木条拼接芯材+两面覆盖单板”,这决定了它在柜体制作中的几个突出优势。
一是握钉力强。实木芯材让螺丝钉、钉子能牢牢咬住板材,对于需要反复拆装、承重的柜体框架和层板来说,这一点格外重要。
二是加工适应性好。锯切、开槽、铣型、钻孔都比较顺手,手工工具和中小型木工机械都能驾驭,很适合现场施工与中小批量生产。
三是重量适中,稳定性优于纯实木板。在温湿度变化不大的室内环境中,细木工板不易像实木那样大幅胀缩,柜体变形风险相对可控。
四是成本友好。相比多层实木板、指接板或纯实木,细木工板在同等厚度下价格更具竞争力,适合预算敏感的柜体项目。正是因为这些特点,无论是个体木工师傅现场打衣柜、橱柜、电视柜,还是中小定制家具企业接单生产酒柜、书柜、榻榻米柜,细木工板都始终占有一席之地。
二、细木工板加工柜体的典型流程
细木工板加工并非简单锯开就拼,一套靠谱的柜体制作通常要经过以下环节。
首先是选板与检验。检查板面是否平整、有无鼓包、芯材是否空洞、拼接缝是否过大。中等以上品质的细木工板,芯条应紧密、无大面积死节和腐朽。
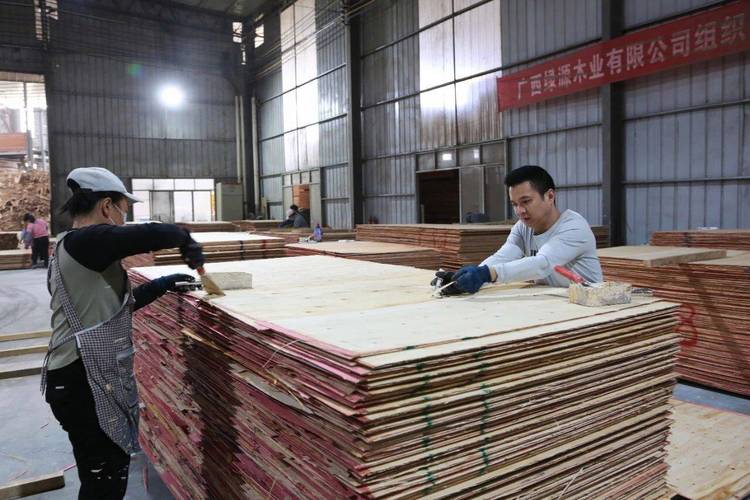
其次是开料。根据柜体尺寸分解板材,用推台锯或精密锯按图纸下料。注意锯片要锋利,进料速度适中,避免崩边。开料后最好立即标记部件位置,防止混淆。
接着是封边或收口。细木工板侧面是实木芯条 exposed 状态,直接使用容易吸湿、碰损,也影响美观。通常采用PVC封边条、实木线条或铝合金收口条进行封边。木工现场可用手工封边烫或扣条,工厂则多用封边机。
然后是钻孔与开槽。柜体连接处需要打孔、开槽,用于安装偏心件、木榫、层板托或背板槽。细木工板开槽时应注意深度不要过深露出芯材空隙,必要时应先贴面或加固。
最后是组装与固定。用连接件、螺丝或圆棒榫将侧板、顶底板、层板组合起来。靠墙一侧通常还需用膨胀螺丝或角码固定。为了提高柜体整体刚度,背板常用薄板或密度板插入背板槽,既防尘又稳定结构。
三、加工中的注意事项
细木工板虽好加工,但也有一些“坑”需要绕过。
一是芯材空洞是最大隐患。开料后如果发现内部空洞、黑心、腐朽,不要勉强使用,否则安装合页、抽屉滑轨后容易松动开裂。
二是防潮不能省。厨房、卫生间附近的柜体,建议在细木工板表面刷防潮漆或贴防水膜,周边缝隙用玻璃胶密封。潮湿环境更容易让这类板材膨胀起拱。
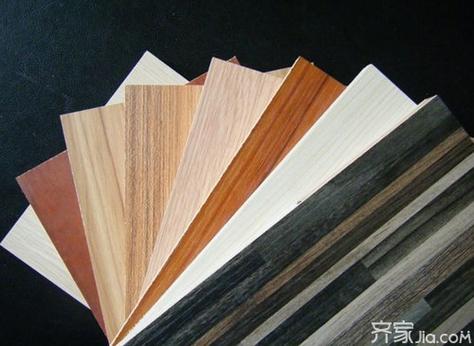
三是表面处理要跟上。细木工板饰面可用三聚氰胺贴面、木纹纸、油漆或实木贴皮。需根据用途选择,例如衣柜以内贴浅色三聚氰胺纸更易于清洁,客厅展示柜则可做更丰富的饰面。
四是握钉位置尽量避开芯条间隙。特别是合页和滑轨的螺丝,最好固定在有实木支撑的位置。若必须落在芯条空隙,先钻小孔注入木胶,再旋入螺丝,或者换用更大号的连接件。
五是板材厚度与层板跨距要匹配。18毫米厚细木工板做书柜层板,跨距超过800毫米就需要加厚或加背板拉条,否则容易下弯。
四、与其他柜体板材的间的关系和选用
在柜体制作中,细木工板常与刨花板、密度板、多层板“同台竞技”。工厂化大批量生产价格敏感的柜体,很多企业偏好颗粒板(刨花板),因为饰面平整、五金适配体系成熟。但需要现场调整、承重较大、希望握钉力更强的场合,细木工板反而更省心、更耐折腾。于是形成了这样一种常见的组合思路:主要柜体骨架用细木工板,柜门可以用密度板或细木工板覆膜,背板拉薄用密度板。不少中小定制家具企业会同时备上这两种木板材,按订单的结构和使用条件灵活切换。
细木工板加工在木工和中小定制家具打柜子领域仍属一门实在的手艺,也是一种可靠的费效平衡。从裁片打孔到封边拼接,每一步把握住细节,做出来的柜子才能结实顺滑、经久耐用。它既是板材选择的基本功,也是很多“又快又省”的柜体方案的安全底座。
如若转载,请注明出处:http://www.fystb.com/product/40.html
更新时间:2026-10-22 12:37:47