板材贴面工艺大揭秘 细木工板加工的关键技术与应用
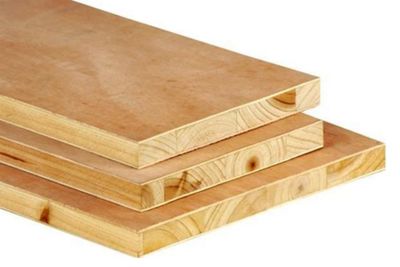
细木工板作为家居装修和家具制造中广泛使用的基材,其表面装饰效果与耐用性很大程度上取决于贴面工艺。贴面不仅能美化板材外观,还能提升其耐磨、防潮和抗污性能。本文将深入解析细木工板加工中的贴面工艺,揭秘从基材处理到成品养护的全流程关键技术。
一、细木工板贴面的常见工艺类型
细木工板贴面主要有以下几种工艺:
- 薄木贴面(天然木皮贴面):采用天然珍贵木材刨切成的薄木片,通过胶粘剂热压或冷压贴覆于细木工板表面。其优点是纹理自然、质感真实,适用于高档家具和装修。
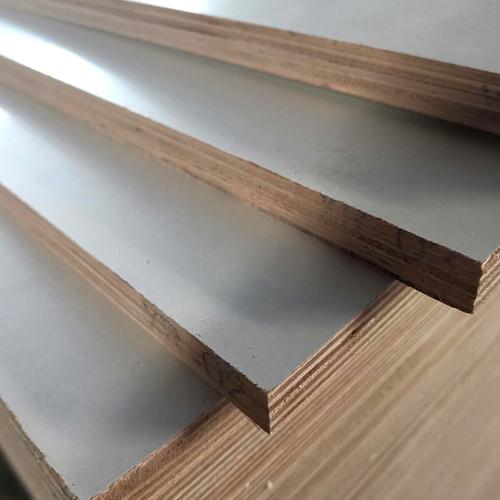
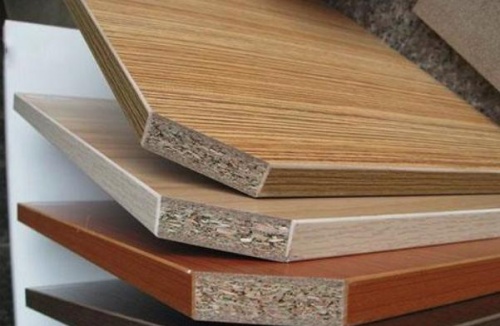
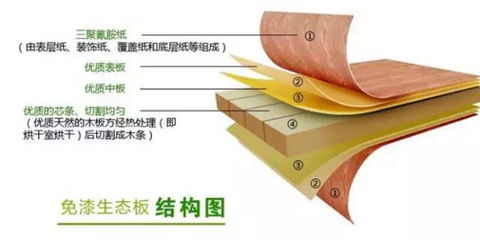
- 浸渍纸贴面(三聚氰胺纸、科技木皮):将装饰纸浸渍树脂后热压到板材表面,具有耐磨、耐划、色彩丰富等特点,广泛应用于板式家具和橱柜。
- PVC贴面:采用PVC膜通过真空吸塑或平贴工艺覆于板材表面,防水性好,多用于厨柜、浴室柜等潮湿环境。
- 油漆饰面:直接在细木工板表面进行打磨、底漆、面漆涂装,适合现场施工,但对环境和技术要求较高。
二、细木工板贴面的核心工艺流程
1. 基材预处理
细木工板在贴面前必须进行砂光定厚,确保表面平整、厚度均匀、无油污和粉尘。对于含水率应控制在8%-12%,避免后期起翘变形。同时需对板面进行修补,如填补孔洞、裂缝等。
2. 涂胶与组坯
根据贴面材料选择合适胶种,如薄木贴面常用脲醛树脂胶或白乳胶,浸渍纸贴面则利用浸渍纸自身树脂。涂胶量需精确控制,通常为120-180g/m²,过少导致粘接不牢,过多则易透胶。组坯时将贴面材料平整铺放于板面,必要时加垫缓冲层。
3. 热压或冷压
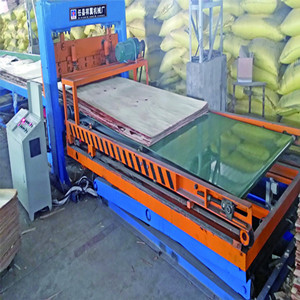
热压是主流工艺,温度通常控制在100-120℃,压力0.8-1.5MPa,时间根据板厚和胶种而定,一般为3-8分钟。冷压则适用于小批量或对温度敏感的材料,需加压后自然固化。热压可加速胶层固化,提高生产效率。
4. 后期处理
贴面后的板材需进行修边、砂光、检验。若为油漆饰面,还需进行底漆、打磨、面漆等多道工序。对于浸渍纸贴面,有时需增加模压或浮雕处理以增强立体感。
三、常见问题与解决方案
- 鼓泡、起皮:多因涂胶不均、热压温度或时间不足导致。应调整涂胶量和热压参数,并确保基材含水率达标。
- 透胶:胶液渗出表面影响美观。应减少涂胶量,增加胶液粘度或使用隔离底涂。
- 表面裂纹:薄木贴面易出现,可通过选用韧性好的木皮、控制热压压力及后期加湿处理解决。
- 色差:天然木皮难免色差,需通过选材和拼花设计淡化,或采用染色处理。
四、细木工板贴面工艺的发展趋势
随着环保要求和个性化需求提升,细木工板贴面正朝着以下方向发展:
- 无醛胶粘剂和UV固化涂料的应用,减少甲醛释放;
- 数码打印与同步对花技术,提升浸渍纸纹理逼真度;
- 自动化在线检测与智能调参,保障贴面质量稳定性;
- 功能化贴面(如抗菌、耐刮、防火)逐步普及。
细木工板贴面工艺是决定成品品位的重要环节。无论是家居定制还是工程装修,理解不同贴面工艺的特性和加工要点,才能选用最合适的板材,实现美观与实用的统一。随着技术进步,贴面工艺也在不断革新,为主板和家具行业带来更多可能。
如若转载,请注明出处:http://www.fystb.com/product/38.html
更新时间:2026-10-15 22:06:33