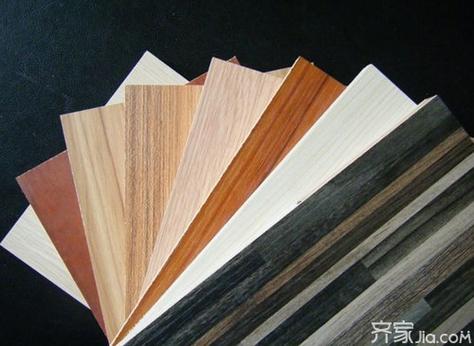
大芯板与细木工板加工全指南 从选材到应用的实用技术解析
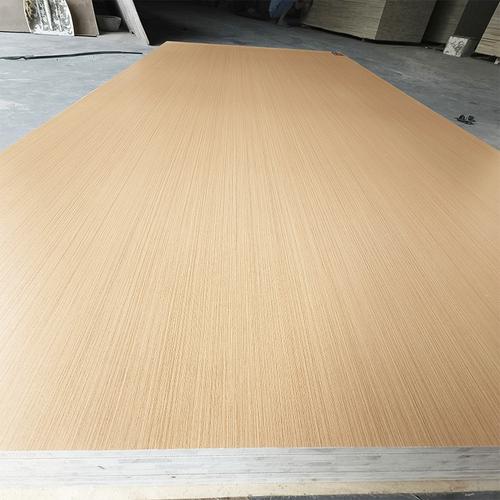
大芯板和细木工板是家具制造、室内装修中常用的木质板材,二者名称相近,常被混用,但在加工特性和适用场景上各有讲究。本文将围绕这两种板材的加工技术展开,帮助读者厘清概念、掌握要点。
一、概念辨析:大芯板与细木工板的关系
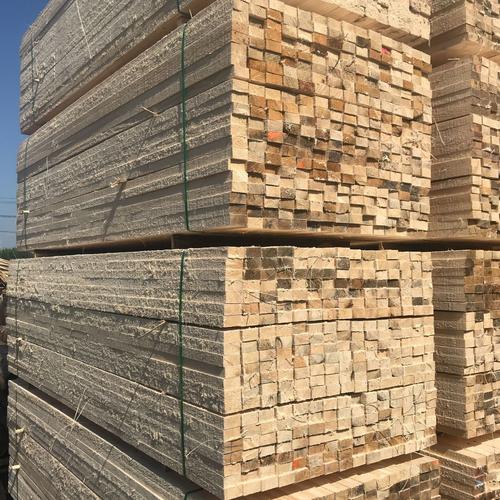
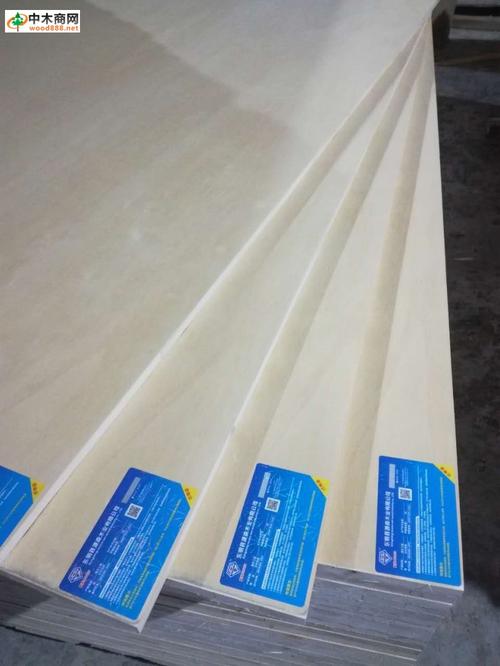
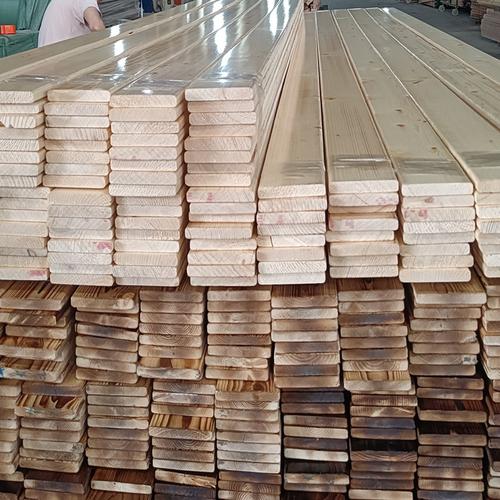
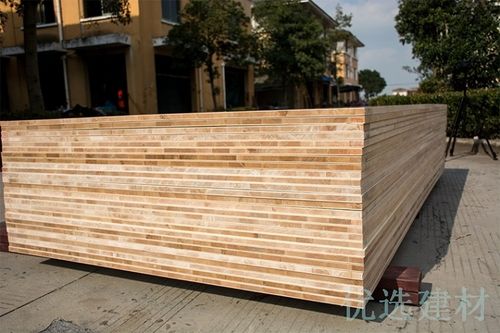
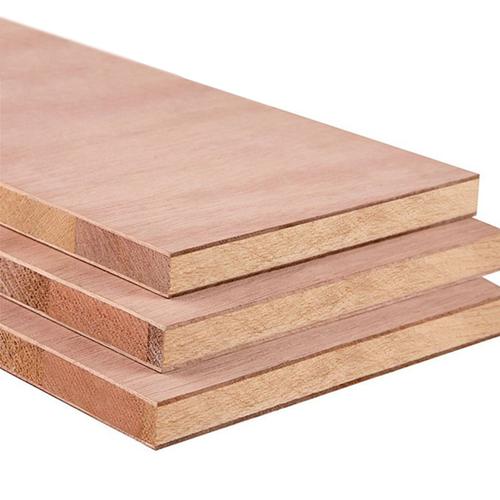
严格来说,大芯板就是细木工板的俗称。国家标准GB/T 5849—2016《细木工板》中将其定义为:由厚度相同、长度不一的木条平行排列,并紧密拼接而成芯板,两面覆盖单板或薄木板的板材。市场上常说的“大芯板”即指此类产品。因此,以下论述统一以“细木工板(大芯板)”表述,加工工艺对二者完全通用。
二、加工前的准备:选板与含水率控制
加工质量的好坏,一半取决于原料状态。拿到板材后,需重点检查三项指标:
- 外观缺陷:观察板面是否有鼓泡、凹陷、裂纹或芯板木条间缝隙过大(俗称“露芯”)。优质板芯条缝隙应小于2mm,且无腐朽、虫眼。
- 含水率:细木工板的标准含水率一般为6%—12%(视地区平衡含水率而定)。加工前应用含水率测定仪抽检,过高易导致后期变形,过低则易开裂。
- 厚度公差:批量加工前应测量板厚均匀性,偏差过大(如超过±0.5mm)会影响开槽、封边精度。
建议将板材在加工环境中平放静置48小时以上,使其含水率与环境平衡,减少后续变形风险。
三、核心加工工艺要点
1. 裁切开料
细木工板芯板由木条拼接,裁切时应注意:
- 锯片选择:使用齿数较多(如80—100齿)的硬质合金锯片,减少崩边;
- 进料速度:保持匀速慢推,过快易导致芯条撕裂;
- 方向性:尽量顺芯板木条方向裁切主受力部位,横向裁切时需预留修边余量;
- 首件检验:每批次裁切首件后用直角尺检查垂直度,及时调整靠山。
2. 钻孔与开槽
- 钻孔前用锥子定位,避免钻头打滑;钻头应锋利,转速适中,防止芯部木条劈裂;
- 开槽(如用于嵌入背板)时,槽深不宜超过板厚的1/3,且应避开芯板拼接缝,否则易造成槽壁崩缺。若必须跨缝开槽,可先用美纹纸贴于槽口两侧再加工。
3. 封边处理
细木工板端面孔隙较多,封边前需做密闭处理:
- 手工封边:先涂刷底漆封闭端面,再粘贴PVC封边条,用熨斗或热风枪加热压实后修边;
- 机械封边:调整封边机温度与压力,建议使用2mm以上厚度封边条以遮盖端面不平;
- 注意事项:封边胶应选用耐水性较好的EVA或PUR热熔胶,防止吸潮。
4. 表面砂光与饰面
大芯板表面常覆有单板,砂光时须轻压慢磨:
- 先用120目砂纸顺木纹打磨,去除毛刺;再用240目精磨。禁用粗砂纸强行打磨,以免磨穿单板露出芯材。
- 饰面可采用贴木皮、三聚氰胺板或油漆。贴薄木皮前,建议对板面做一次封闭底漆,防止胶液渗入导致色差。
5. 雕刻与镂铣
因芯板为拼接木条,精细雕刻时限制较多。如需镂铣图案,应避免尖角过细处,刀具需锋利并采用高转速,进刀量宜小。大面积镂空建议改用多层板或密度板替代。
四、常见问题与防治措施
| 问题现象 | 主要原因 | 解决对策 |
|---------|---------|----------|
| 板面鼓泡 | 芯板含水率不均或胶合不良 | 选板时抽样剖切检查;加工前充分静置 |
| 裁切崩边 | 锯片钝或进料过快 | 更换锋利的密齿锯片,降低进料速度 |
| 端面空洞明显 | 芯条拼接不严 | 封边前用腻子填补;选择芯板密实度高的板材 |
| 使用后变形 | 受潮或受力不当 | 六面封漆处理;避免单面大幅粘贴重物 |
五、应用场景与替代建议
细木工板(大芯板)由于握钉力好、加工便捷,适用于:
- 家具框架(衣柜、床架、沙发内衬);
- 门套、窗套基层;
- 吊顶造型基材;
- 展柜、隔断等。
但因其防潮性和表面平整度不及多层板与密度板,在厨房、卫生间等高湿环境和需精细雕花的部件中,建议改用防潮多层板或中密度纤维板。
##
大芯板(细木工板)的加工关键在于“善待芯材”——尊重其天然拼接结构,以控含水率、稳裁切、严防潮为主线,方能扬长避短,做出平整耐久的好活。掌握上述要点,在不同项目中针对性地选择工具与工艺参数,便能充分发挥这种经济实用板材的加工优势。
如若转载,请注明出处:http://www.fystb.com/product/59.html
更新时间:2026-11-21 08:06:16