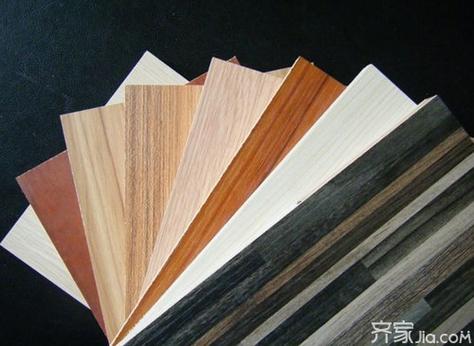
无缝细木工板加工全解析 从选材到工艺的精细指南
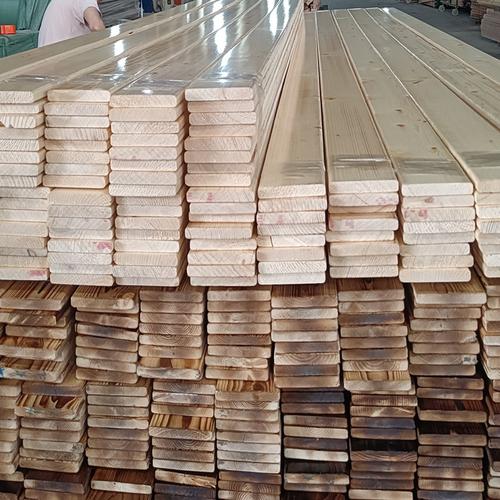
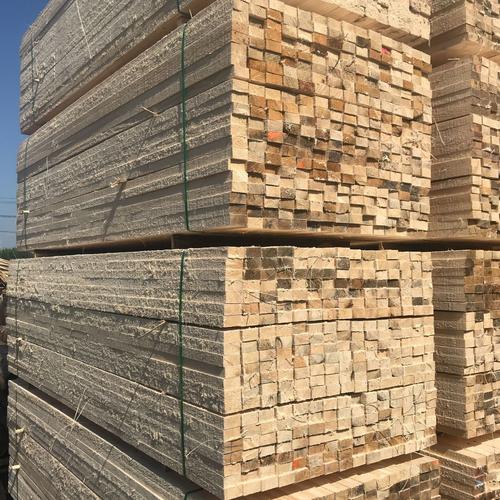
细木工板(俗称大芯板)因其质轻、易加工、握钉力好等优点,是家具制造与室内装修的常用材料。而“无缝细木工板”是指通过精密加工,使板面接缝更隐蔽、整体性更强的升级产品,其加工质量直接决定了成品的美观与耐用性。
一、无缝细木工板的特点
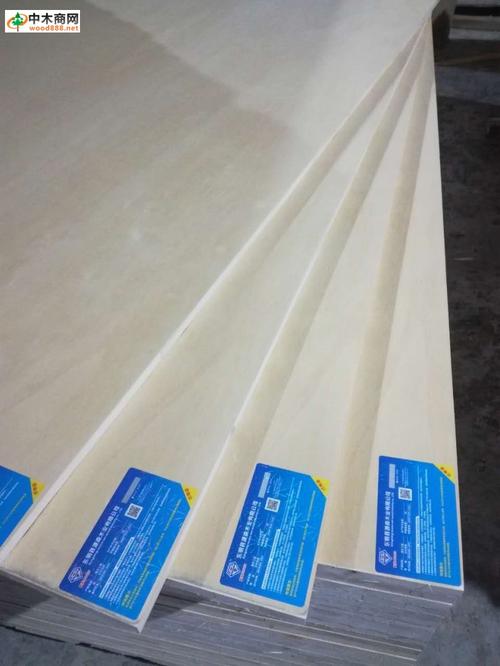
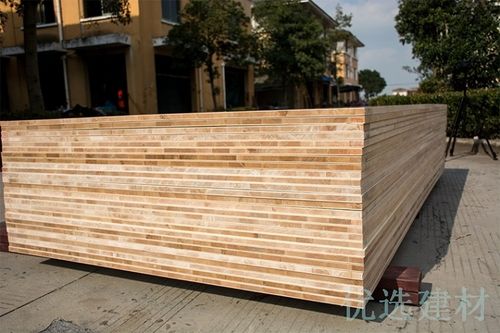
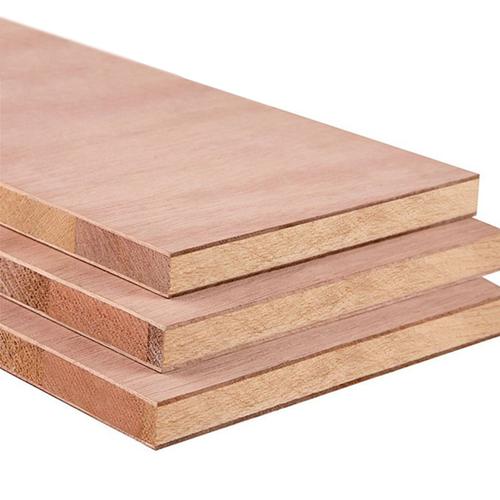
与传统细木工板相比,无缝板的核心优势在于板面平整度高、芯材拼接紧密。优质无缝板采用整张芯板或指接芯材,减少内部空隙与重叠,表面砂光更精细(通常经双面定厚砂光),确保后续贴面或涂装时不会出现凹凸痕迹。选购时,需注意板面有无透胶、芯板空洞、缝隙等缺陷。
二、加工核心流程与要点
1. 裁切
使用高精度裁板锯或电子开料锯,确保尺寸精确(误差≤0.5mm)。为防崩边,锯齿应锋利,进料速度均匀。裁切后需用直角尺复核垂直度,避免后续拼装错位。
2. 封边(针对板式部件)
无缝加工的关键之一是封边。建议使用自动封边机,配合厚度0.5-1mm的PVC或ABS封边条,封边胶采用EVA或PUR热熔胶(PUR防水性更佳)。封边温度控制在180-200℃,压轮压力适中,确保胶合牢固无缝隙。封边后需修边、刮边去除毛刺,并用抛光布轮提亮。
3. 表面贴面(如需)
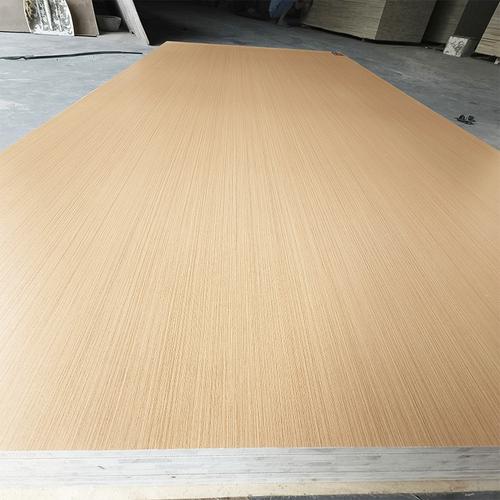
贴木皮或三聚氰胺饰面时,先对板面进行除尘、调平。建议采用冷压或热压工艺:热压温度100-120℃,压力0.8-1.2MPa。为防透底,可先涂刷底漆或使用厚型饰面材料。
4. 开槽与钻孔
定位需精准,使用CNC加工中心可保证槽位与孔位一致。开槽深度不宜超过板厚的1/3,以防开裂。钻孔前用锥子定位,钻速控制在800-1200rpm,排屑顺畅。
5. 组装与表面处理
折装式家具需使用连接件(如三合一、偏心件),提前预埋螺母。若做固定式框架,采用榫卯或打钉+胶合时,注意螺钉间距(150-200mm)并沉头处理。最后进行填缝、打磨(从240目逐步至600目)与涂装,涂装前再次清洁板面,确保无尘。
三、常见问题及预防
- 板面接缝显现:选购时选择芯材紧密、表板厚度≥0.5mm的产品;施工后彻底砂光,涂装时(与后续饰面均匀挂漆)。若有轻微接缝,可用木器腻子填补后打磨。
- 边缘开裂:封边胶温度不足或封边条过薄导致。确保胶温达标,选用质量合格的封边条,裁切后立即封边以锁住水分。
- 加工后变形:注意存放环境湿度(40%-60%为宜),加工后应平放堆垛,每垛加垫板并重压,避免单面受潮或暴晒。
四、
无缝细木工板加工是一项从板材质检、精裁封边到控湿存放的系统工程。只有在每个环节把控细节,才能真正确保“无缝”效果,延长木作制品的使用寿命。建议选择大型品牌的无缝板成品,并将加工工艺规范化,以获得持久的美感与实用性。
如若转载,请注明出处:http://www.fystb.com/product/60.html
更新时间:2026-11-21 03:07:30